


QRコード
私たちについて
お問い合わせ


ファックス
+86-574-87168065


住所
中国寧波市鎮海区羅陀工業区


高性能スポーツカーが曲がりくねった山道をギアを上げて加速しているところを想像してみてください。シフトごとに、エンジンの動力がトランスミッションを介して伝達され、そこで一連の連動するプレシジョン ギア コンポーネントが高速、低トルクの回転を低速、高トルクの出力に変換し、車両を前進させます。感覚はシームレスで、パワーは瞬時に供給されます。ここで、仕様からわずか数ミクロン外れているギアで作られたトランスミッションを備えた同じ車を想像してみてください。シフトは粗く感じられ、スピードを出すと車が振動し、数千マイルも走らないうちにトランスミッションが異音を立て始め、最終的には故障するようになった。この明確なコントラストは、自動車エンジニアリングの基本的な真実を示しています。トランスミッションの性能は、その心臓部であるプレシジョン ギアによって決まります。多くの場合、視界から隠れていますが、これらの精密に設計されたコンポーネントは、運転体験全体を構築する基礎となります。
では、なぜ Precision Gear コンポーネントが現代の自動車ギアボックスに不可欠なのでしょうか?その答えは、パワートレインの効率、シフトの品質、騒音と振動の特性、長期耐久性という 4 つの重要な性能指標に対する直接的な影響にあります。あ精密歯車厳密な公差 (通常、重要な表面では 1 ~ 2 ミクロン以内) に合わせて細心の注意を払って製造されており、最小限の摩擦損失で動力が確実に伝達されます。異音や摩耗の原因となるバックラッシュや位置ずれがなく、ギアの歯がスムーズに噛み合うことが保証されます。これにより、ギアの歯が疲労破壊に屈することなく、数千回のシフトサイクルによる巨大な周期的応力に耐えることができます。この記事では、単純なギアブランクを高性能の自動車部品に変えるエンジニアリング、製造、材料科学を検証しながら、これらの原理を深く探求します。プレシジョン ギア要素がトランスミッションの卓越性に寄与する具体的なメカニズムを詳しく分析し、その品質を定義する技術仕様を詳しく説明します。
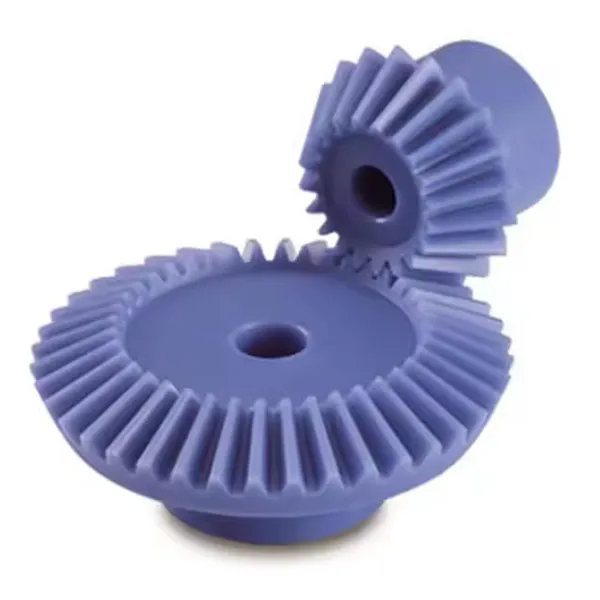
精密歯車は、非常に厳しい寸法公差および幾何公差で製造された歯付き機械部品であり、特に機械システム内で回転運動とトルクを一方のシャフトから別のシャフトに伝達するように設計されています。自動車のギアボックスの文脈では、Precision Gear コンポーネントはトランスミッションの基本的な構成要素です。これらは、異なるギア比を提供する一連のギア ペア (噛み合うギア) に配置されており、車両が幅広い速度と負荷にわたって効率的に動作できるようにします。しかし、それらを単に「歯車」と呼ぶと、その複雑さがわかりにくくなります。最新の自動車用精密ギアは、知られている最も要求の厳しい機械環境の 1 つでコンポーネントが耐え、機能することを保証するために適用される、洗練されたエンジニアリング、高度な冶金、および精密製造技術の産物です。
精密歯車の役割を理解するには、単純な 2 つの歯車のペアを想像してください。 1 つのギアは駆動ギアで、エンジンからの入力シャフトに接続されています。もう 1 つは従動ギアで、車輪につながる出力シャフトに接続されています。これら 2 つのギアの歯数の比によってギア比が決まります。しかし、実際のトランスミッションでは、この単純な概念は、歯車列上の歯車の複雑な配置によって実現される複数の比の必要性によって複雑になります。ドライバーがさまざまなレシオを選択すると、ギアは常に噛み合ったり、噛み合わなくなったりします。ここで精度が重要になります。過剰な騒音や摩耗を防ぐために、ギアの歯が噛み合うたびに完全に噛み合う必要があります。歯の形状、間隔、仕上げの誤差が少ない精密ギアにより、この噛み合いはスムーズで信頼性が高くなります。
精密歯車の形状は任意ではありません。これはインボリュート曲線の基本原理に基づいています。この数学的曲線により、歯車の回転に関係なく、噛み合う歯車間の速度比を一定にすることができます。ただし、最も完璧な数学的曲線であっても、製造エラーによって損なわれる可能性があります。製造が不十分なギアは理想的なインボリュート曲線から逸脱し、速度比の変動を引き起こし、振動や騒音として現れます。したがって、精密歯車メーカーの役割は、理想的な形状にできる限り一致するコンポーネントを作成することです。 Raydafon の工場は、製造するすべての精密歯車がこれらの厳格な基準を満たしていることを保証するために、最先端の歯車製造および検査装置に投資し、現代の自動車トランスミッションに求められる性能と信頼性を提供しています。
燃費と排出ガス削減が最優先される時代において、パワートレインの効率は自動車エンジニアにとって重要な焦点となっています。車両のエネルギー損失のかなりの部分はトランスミッションで発生します。これらの損失は、ギアの歯の摩擦損失、ギアがトランスミッション液中を移動する際の撹拌損失、ベアリングの損失などの原因が組み合わさって発生します。プレシジョン ギアは最初の 2 つのカテゴリで中心的な役割を果たしており、その設計と製造の品質はギアボックスの全体的な効率に直接影響します。
精密歯車が効率に影響を与える主なメカニズムは、摩擦の制御によるものです。 2 つの歯車の歯が噛み合うと、表面間に相対的な滑り運動が発生します。この滑り運動により熱が発生し、エネルギーが無駄になります。この摩擦損失の大きさは、歯の表面仕上げに直接関係します。表面が滑らかで研磨された精密歯車(表面粗さRa0.2μm以下)は、表面が粗い歯車に比べて摩擦が大幅に低くなります。これは直接的に効率の向上につながります。摩擦の低減は簡単ではありません。標準ギアを備えた一般的な自動車用トランスミッションの効率は、約 92 ~ 94% です。高度な製造技術を使用した高精度ギアを備えたトランスミッションは、97% 以上の効率を達成できます。この 3 ~ 5% の効率の差はわずかに見えるかもしれませんが、燃費の 2 ~ 3% の向上につながる可能性があり、これは大きな競争上の利点となります。
もう 1 つの要因は、撹拌ロスの削減です。撹拌は、ギアがトランスミッション オイルを介して回転するときに発生します。オイルの粘度が高く、ギアの歯がオイルに浸る量が多いほど、撹拌損失は大きくなります。正確に定義された歯の形状を備えた精密ギアは、歯の間に「閉じ込められる」オイルの量を最小限に抑え、撹拌抵抗を軽減します。この効果は高速でより顕著であり、これが現代のトランスミッションが低粘度のオイルと慎重に設計されたギアプロファイルを使用する主な理由です。ギアの設計、潤滑、効率の間の相互作用は、エンジニアリングの重要な領域です。 Raydafon では、お客様と緊密に連携して、特定のトランスミッション用途に合わせてプレシジョン ギアの設計を最適化し、ギアの強度、耐久性、効率の最適なバランスを確保しています。歯形、ねじれ角、表面仕上げの選択はすべて、損失を最小限に抑え、トランスミッションの効率を最大化するために慎重に検討されています。
以下の表は、精密研削歯車と標準ホブ加工を使用することによって達成される一般的な効率の向上を示しています。
| パラメータ | 標準ホブ歯車 | 精密研削歯車 | 効率の向上 |
| 表面粗さ(Ra) | 0.8~1.2μm | 0.15~0.25μm | 摩擦の大幅な低減 |
| 伝達効率(2000rpm時) | 92.5% | 96.8% | +4.3% |
| 伝達効率(4000rpm時) | 91.0% | 96.2% | +5.2% |
| 燃費への影響(WLTPサイクル) | ベースライン | 2.5%の改善 | 測定可能な CO₂ 削減量 |
ほとんどのドライバーにとって、トランスミッションの品質は理論上の効率や公表されているトルク容量ではなく、主観的な感触によって決まります。優れたトランスミッションは、満足のいく正確な噛み合いでシフトします。悪いトランスミッションは、カタカタ音、振動、そして全体的な洗練の欠如によって特徴付けられます。この主観的な経験は、総称して NVH (騒音、振動、ハーシュネス) として知られるギアのノイズと振動に大きく影響されます。プレシジョン ギアは、トランスミッションの NVH 特性を決定する主要なコンポーネントです。
トランスミッションにおけるNVHは、ギアの歯の噛み合いから発生します。歯が噛み合ったり外れたりすると、歯の間の力が変動し、動的励起が発生し、それが歯車列を通って車両構造に伝わります。この興奮が、聞こえたり感じられたりする鳴き声やカタカタ音の原因となります。励起の大きさは歯車の形状の精度によって決まります。高レベルの精度(振れが少なく、ピッチ誤差が少なく、滑らかな歯形)を備えたギアは、非常に安定した噛み合い力を持ち、振動が最小限に抑えられます。逆に、ギアにわずかな誤差があると変動力が発生し、顕著な鳴きや鳴きの原因となります。
精密歯車 を使用すると、NVH が大幅に改善されます。一般的な比較テストでは、標準ホブ歯車を使用して構築されたトランスミッションは、全負荷時に 75 dB の歯鳴りを発生する可能性があり、これは車室内ではっきりと聞こえます。精密研磨されたギアを備えた同じトランスミッションでも、かろうじて知覚できる程度のわずか 62 dB の騒音しか発生しません。この 13 dB の低減により、運転体験が大幅に向上します。その利点は主観的な快適さを超えて広がります。 NVH が低いということは、トランスミッション コンポーネントにかかるストレスのレベルが低いことも示しており、長期的な信頼性の向上につながる可能性があります。
ノイズ以外にも、ギアの精度もシフトの品質に影響します。シフト品質とは、ギアチェンジの知覚される滑らかさと応答性です。これは、摩擦を利用して歯車が噛み合う前に同じ速度にする同期システムによって決定されます。正確な歯の形状を備えたプレシジョン ギアにより、この同期プロセスがより予測可能になり、よりスムーズなシフトが可能になります。バックラッシュ(噛み合うギア間の遊びが少ないこと)の低減も、よりダイレクトで一体感のあるフィーリングに貢献します。ドライバーは、自分の入力に対する反応がより即時に感じられます。でレイダフォンテクノロジーグループ株式会社、当社の Precision Gear は、これらの NVH とシフト品質の問題を最小限に抑えるように設計および製造されており、最終製品が最も要求の厳しい自動車顧客の期待に確実に応えられるようにします。
高性能の精密歯車を作るのは単純な機械加工ではありません。それは、材料の選択、熱処理、精密な機械加工という一連の慎重に調整されたものです。鋼鉄の塊から完成したギアに至るまでの道のりは、あらゆる段階での制御の物語です。鋼材の選択が間違っていたり、熱処理が不均一であったり、カットが 1 か所でもずれていたりすると、歯車が意図した用途に適さなくなる可能性があります。最新のトランスミッションに必要な硬度、強度、寸法精度の組み合わせを実現するには、製造プロセスが堅牢でよく管理されている必要があります。
精密歯車の材料選択はその性能の基礎です。自動車のトランスミッションギアに最も一般的な材料は、20CrMnTi や 42CrMo などの低合金鋼です。これらの材料は、コアの強度、靭性、および焼入性の優れたバランスを提供します。鋼の選択は、最初の組成だけではありません。また、材料の清浄度、粒子構造の均一性、熱処理に対する反応の一貫性も重要です。鋼に不純物や不整合があると、ギアが早期に故障する可能性があります。
精密歯車の製造プロセスは、歯車素材の鍛造から始まります。鍛造は鋼の粒子構造を整え、強度と靭性を向上させます。次に、ブランクは旋削およびホブ加工のプロセスを通じてニアネットシェイプに機械加工されます。この段階では、ギアは柔らかい状態にあるため、材料を迅速かつ効率的に除去できます。ホブ加工では、回転する刃物 (ホブ) を使用して歯を削ります。この最初のホブ加工により、一般的な歯形が作成されます。ホブ加工後、歯車は必要な機械的特性を達成するために不可欠な熱処理プロセスを受けます。歯車は浸炭 (表面に炭素を追加)、焼き入れ (急速に冷却して表面を硬化)、焼き戻し (応力を緩和して必要な硬度を達成するために適度な温度に再加熱) が施されます。
最後の最も重要なステップは仕上げ作業です。高性能の精密歯車の場合、仕上げプロセスは通常、最終的な歯の形状と表面仕上げを達成するために専用の砥石車を使用する研削作業です。これは、高品質のギアと標準的なギアを区別するステップです。研削加工により、Ra 0.2 ミクロン以下の表面粗さを実現でき、ホブ加工時に生じた小さな誤差も修正できます。研削プロセスはギアの最終精度も決定し、DIN 品質グレード 5 以上を達成します。 Raydafon Technology Group Co.,Limited の工場では、最高レベルの精度を達成できる高度な CNC 歯車研削盤を採用しており、すべての精密歯車が自動車業界の厳しい仕様を確実に満たしています。
以下の表は、精密歯車の製造プロセスの主要な段階の概要を示しています。
| プロセス段階 | 説明 | 主要なパラメータ |
| 材料の選択 | 適切な鋼合金の選択 | 20CrMnTi、42CrMo;清潔さと一貫性 |
| 鍛造 | 強度を高めるために粒子構造を揃える | 温度、圧力、冷却速度 |
| 荒加工(ターニング&ホブ加工) | 初期ギアプロファイルを作成します | 切削速度、送り速度、工具形状 |
| 熱処理(浸炭・焼入れ・焼戻し) | 表面を硬化し、コアを強化します | 温度プロファイル、時間、急冷媒体 |
| 精密研削 | 最終的な歯の形状と表面仕上げ | 砥石の選択、砥石速度、送り速度 |
| 検査と品質管理 | 寸法精度と表面仕上げを検証します | 歯車測定機、形状測定器 |
精密歯車の品質は、一連の測定可能な技術仕様によって定義されます。これらのパラメータは、エンジニアがギアを指定、製造、検査するために使用する言語です。ギアが現代の自動車トランスミッションの要求を満たすためには、一連の厳しい要件を満たさなければなりません。主な仕様には、歯形精度、ピッチ精度、リード精度、表面仕上げ、材料硬度が含まれます。これらの各仕様は、ギアのパフォーマンスと耐久性に直接影響します。
歯形精度 (多くの場合、理想的なインボリュート曲線からの偏差として測定されます) は、NVH の主な決定要因です。高い歯形精度を備えたギアは、スムーズで一貫した噛み合い動作を実現します。プロファイルは通常、歯の側面に沿ってスタイラスを追跡する歯車測定機を使用して測定されます。偏差は、全体のプロファイル誤差として定量化されます。高性能ギアの場合、この誤差は、プロファイル偏差が 3 ミクロン未満、ピッチ偏差 (歯間の間隔のばらつき) が 2 ミクロン未満である必要があります。このレベルの精度は、精密研削プロセスによって実現されます。 Ra または Rz として測定される歯の表面仕上げも、もう 1 つの重要なパラメーターです。歯の表面が滑らかになると、摩擦が低減され、摩耗が少なくなります。高品質の歯車の場合、Ra 0.2 ~ 0.4 マイクロメートルの表面仕上げが一般的です。
ロックウェル C スケール (HRC) で測定される材料の硬度は、摩耗や変形に耐えるギアの能力を示す重要な指標です。歯車の肌焼き表面の硬度は通常 58 ~ 62 HRC です。ギアの中心部は衝撃荷重に耐えられるよう頑丈でなければなりませんが、通常は 30 ~ 35 HRC の範囲で非常に柔らかくなります。有効硬化層深さと呼ばれる硬化層の深さも重要です。硬化層の深さが浅すぎると摩耗が早くなり、硬化層の深さが深すぎると亀裂が発生する可能性があります。一般的な自動車用ギアのケース深さは 0.5 ~ 0.8 mm が一般的です。 Raydafon Technology Group Co.,Limited の工場では、高度な熱処理制御を使用して、必要なケースの硬度と深さを実現しています。以下の表は、高品質の精密ギアの主要な技術仕様をまとめたものです。
| 仕様 | 値の範囲 | 測定方法 |
| DIN/AGMA 品質グレード | 5 以上 (AGMA 12-14) | 歯車測定機 |
| プロファイル偏差(f-fα) | < 3 μm | 歯車測定機 |
| ピッチ偏差 (f-p) | < 2 μm | 歯車測定機 |
| リード偏差 (f-Hβ) | < 4 μm | 歯車測定機 |
| 表面粗さ(Ra) | 0.15~0.35μm | 表面形状計 |
| ケース硬度 (HRC) | 58-62 | ロックウェル硬度計 |
| コア硬度 (HRC) | 30-35 | ロックウェル硬度計 |
| 有効ケース深さ (mm) | 0.5~0.8 | 金属組織検査 |
自動車のトランスミッションの信頼性は重要な特性です。トランスミッションの故障は重大な出来事であり、車両が動かなくなり、多額の修理費用が発生します。精密ギアは、この信頼性の主な決定要因です。適切に設計または製造されていないギアは、早期の摩耗、疲労、そして最終的には故障につながります。逆に、最高水準で設計および製造されたギアは、長年にわたりトラブルのないサービスを提供します。このセクションでは、ギアの特定の故障モードと、高品質のプレシジョン ギアがこれらのリスクを軽減し、トランスミッションの寿命を大幅に延ばす方法について説明します。
トランスミッションのギアには、摩耗、ピッチング、疲労という 3 つの主な故障モードがあります。摩耗とは、歯の表面から物質が徐々に除去されることです。これは、研磨粒子 (汚れや金属の破片など)、または高い応力や不適切な潤滑によって発生します。滑らかで硬い表面を持つ精密ギアは、粗い表面を持つギアよりもはるかに耐摩耗性が高くなります。表面仕上げにより摩擦が軽減され、摩耗粒子の発生が減少します。ピッチングは、歯の表面に発生する疲労破壊の一種です。これは、歯の表面に繰り返し高い応力がかかることによって引き起こされます。小さな亀裂が形成されて伝播し、最終的には小さな穴が形成されます。孔食は進行性の損傷であり、材料の重大な損失や最終的には歯の破損につながる可能性があります。精密ギアは、優れた表面仕上げと制御されたケース深さを備えており、標準ギアよりもピッチングに対する耐性が高くなります。
歯元の疲労破壊は、歯車の故障の中で最も深刻なタイプです。これは、ギアの歯にかかる繰り返し曲げ応力が疲労強度を超えると発生します。亀裂は歯の根元から始まり、歯が折れるまで広がります。歯車の疲労強度は、歯車の材質と設計によって決まります。材料の選択、表面硬化プロセス、ギアの形状がすべて影響します。適切に設計され、適切に製造された精密ギアは、高レベルの疲労耐性を提供します。高度な製造プロセスと肌焼き鋼の使用により、ギアはトランスミッションで発生する繰り返し負荷に耐えることができます。
ギアの寿命の計算は通常、L10 寿命の概念に基づいています。これは、同一のギアの母集団の 90% が存続する寿命です。 L10の寿命は負荷、速度、材質によって異なります。より優れた材料とより優れた製造を備えた高品質のギアは、L10 の寿命が大幅に長くなります。精密歯車を使用すると、標準歯車と比較して L10 の寿命を 2 ~ 3 倍に延ばすことができます。たとえば、標準的なギアの L10 寿命は 100,000 サイクルである可能性があります。同じ設計の Precision Gear の L10 寿命は 250,000 サイクルです。これは、送信サービス間隔が長くなり、早期に障害が発生する可能性が低くなることに直接つながります。当社工場の精密歯車は、L10 の寿命を最大化するように設計および製造されており、お客様に長期の信頼性を保証します。最高の素材と製造プロセスに投資することで、トランスミッションの寿命を延ばし、車両所有者の総所有コストを削減できます。
質問 1: 最新の自動車トランスミッション ギアの一般的な精度グレードは何ですか?
回答: 現在の自動車用トランスミッション ギアは通常、DIN 品質グレード 5 以上 (AGMA 12-14) で製造されています。これは、歯車の歯形、ピッチ、リードの偏差が非常に厳しい公差 (通常は 2 ~ 5 ミクロン以内) に保たれていることを意味します。このレベルの精度は、必要なレベルの効率、NVH、耐久性を達成するために不可欠です。 Raydafon Technology Group Co.,Limited の工場では、これらの基準を一貫して満たすか上回る精密ギア コンポーネントを生産しています。
質問2: 自動車用歯車に熱処理が必要なのはなぜですか?
回答: 熱処理は、厳しい動作条件に必要な表面硬度と中心部の靭性の特定の組み合わせを実現するため、自動車用ギアには不可欠です。浸炭プロセスにより歯の表面が硬化され (58 ~ 62 HRC)、耐摩耗性と耐孔食性が向上します。コアは比較的柔らかくて丈夫なまま (30 ~ 35 HRC)、衝撃や曲げ疲労に対する耐性を備えています。適切な熱処理がなければ、ギアは柔らかすぎて摩耗に耐えられなかったり、脆すぎて衝撃荷重に耐えられなかったりします。
質問 3: 動作中のトランスミッションのギアの摩耗を検出する最も効果的な方法は何ですか?
回答: ギアの摩耗を検出する最も効果的な方法は、定期的なオイル分析です。ギアが摩耗すると、微細な金属粒子がトランスミッション オイル中に放出されます。オイルを分析すると、これらの粒子の存在と濃度が検出され、過度の摩耗を早期に警告できます。鉄またはその他の摩耗金属の濃度が突然増加した場合は、ギアに問題があることを示している可能性があります。もう 1 つの方法は、ギアが磨耗すると独特の振動パターンが発生するため、トランスミッションの振動サインを監視することです。定期的なオイル交換もギアの健康状態を維持するために重要です。
質問 4: ギアボックスの潤滑剤は、精密ギアの性能と寿命にどのような影響を与えますか?
回答: ギアボックス潤滑剤は、Precision Gear コンポーネントの性能と寿命に不可欠です。潤滑剤は歯の表面を分離する膜を形成し、摩擦と摩耗を軽減します。また、熱を奪い、表面を腐食から保護します。適切な潤滑剤粘度と添加剤パッケージは、必要な膜厚を達成し、摩耗を防ぐために非常に重要です。最近のトランスミッションでは、撹拌損失を減らし燃費を向上させるために低粘度の合成油が使用されることがよくありますが、適切な保護を確保するには、これらの油をギアの設計に注意深く適合させる必要があります。
質問 5: 内燃機関車と比較して、電気自動車の精密ギアは異なりますか?
回答: はい、いくつかの重要な違いがあります。内燃機関 (ICE) 車両で一般的な 6 ~ 8 速トランスミッションと比較して、電気自動車 (EV) は通常、1 速または 2 速トランスミッションを備えています。 EV ギアはさまざまな負荷条件にさらされます。通常、負荷の変動が少なく、低速ではより大きなトルクがかかります。 EV ギアボックスはさらに高速で動作するため、ギアのバランスと動的安定性がより重視されます。精密歯車の設計と製造の基本は変わりませんが、歯の形状、ねじれ角、材料の選択などの特定の設計パラメータは、EV アプリケーションの特定の要求に合わせて最適化されています。
精密歯車 コンポーネントは、自動車トランスミッションの縁の下の力持ちです。これらは、パワートレイン全体の効率、シフト品質、NVH、耐久性を構築する基盤となります。トランスミッションはシステムであり、Precision Gear はその最も重要なサブシステムです。何百万ものシフトに耐えられるギアを作成するには、適切な材料の選択、正しい製造プロセスの適用、および厳格な品質管理の順守が不可欠です。最新の車両のパフォーマンスは、Precision Gear コンポーネントの品質に直接関係しています。
最初の鍛造、精密研削から最終検査に至るまで、精密歯車の製造の各段階は、その製造に投入されたエンジニアリングの専門知識の証です。 Raydafon Technology Group Co.,Limited では、自動車業界の需要を理解しており、最高の品質と性能基準を満たす精密ギア コンポーネントを提供することに専念しています。当社の機能についてさらに詳しく知り、お客様の特定の要件について当社の技術チームと話し合うことをお勧めします。新しいトランスミッションを設計している場合でも、製造プロジェクト用のコンポーネントを調達している場合でも、既存のギアボックスの性能を向上させたい場合でも、当社は専門家のアドバイスと高品質の製品でお客様をサポートします。
レイダフォンテクノロジーグループ株式会社 に今すぐお問い合わせください当社の Precision Gear ソリューションがどのように自動車トランスミッション アプリケーションの性能、効率、信頼性を向上させることができるかをご覧ください。
+86-574-87168065
中国寧波市鎮海区羅陀工業区