


QRコード
私たちについて
お問い合わせ


ファックス
+86-574-87168065


住所
中国寧波市鎮海区羅陀工業区


3,000 RPM で動作する高速産業用ギアボックスの隣に立っているところを想像してください。ストレートカットの平歯車が含まれている場合、その音は独特の甲高い鳴き声 (金切り声に近い) となり、物理的に不快な場合があります。この騒音は単なる煩わしさではありません。これは、衝撃、摩擦、振動の聴覚的な兆候であり、エネルギー損失と摩耗の可能性を知らせます。ここで、同じギアボックスに精密ヘリカルギアが取り付けられていると想像してください。音は滑らかで控えめなハム音になり、ほとんどささやき声になります。この劇的な違いは、はすば歯車と平歯車が動力を伝達する方法の基本的な幾何学的な違いの結果です。でレイダフォンテクノロジーグループ株式会社、私たちの工場は製造してきました精密歯車私たちは 20 年以上にわたって製品を開発しており、拍車形状から螺旋形状への移行が自動車産業から航空宇宙産業にどのように変化したかを見てきました。この記事では、はすば精密歯車による騒音と振動の低減を可能にする工学原理を詳しく解説し、単純な説明に留まらず、歯の接触の物理学、オーバーラップ率の数学、およびこれらの利点を実現するために必要な製造精度について詳しく説明します。
ギアペアによって発生する騒音と振動は、2 つの主要な機械現象の結果です。それは、歯が噛み合う瞬間の衝撃励起と、歯が接触したり接触したりする際の噛み合い剛性の周期的変化です。平歯車は歯の幅全体で同時に噛み合うため、突然の衝撃的な負荷がかかり、高周波の振動と騒音が発生します。対照的に、精密はすば歯車は、歯車の軸に対して斜めにカットされた歯を特徴とします。この角度により、歯のかみ合いが漸進的になります。つまり、歯の一端から始まり歯の幅全体に移動する転がり滑り接触が生じます。この漸進的な係合により、同時接触による「ハンマー」効果が排除され、騒音を発生させる衝撃力が大幅に減少します。次のセクションでは、この現象を詳細に検討し、接触率や横方向のオーバーラップなどの重要なパラメーターを通じて利点を定量化し、これらの理論上の利点を実際に確実に実現する高度な製造技術を探っていきます。
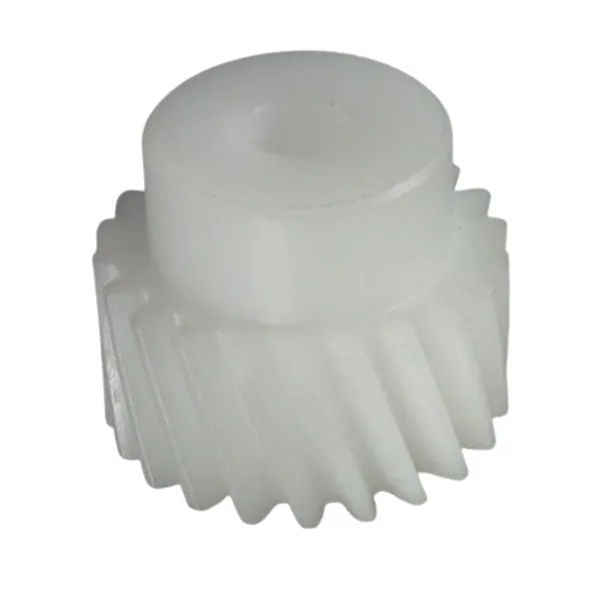
精密はすば歯車がどのようにして優れた騒音および振動特性を実現するかを理解するには、まず、はすば歯車がどのようなもので、他の種類の歯車とどのように異なるのかを明確に把握する必要があります。標準的な平歯車を想像してください。歯は真っ直ぐで、歯車の回転軸と平行です。 2 つの平歯車が噛み合うと、両方の歯車の歯幅全体を横切る線に沿って歯が同時に噛み合います。これは突然発生する「線接触」であり、歯対が噛み合いに入る瞬間に全荷重がかかります。ここで、平歯車の歯を、ねじのねじ山のように、軸に対して斜めにカットすることを想像してください。これがはすば歯車です。角度の付いた歯は、まったく異なる噛み合いのダイナミクスを生み出します。完全な接触線が突然現れるのではなく、接触点は歯の一端から始まり、歯車の回転に伴って歯の幅全体に徐々に移動します。
ねじれ角 (ほとんどの産業用途では通常 8° ~ 30° の範囲) は、はすば歯車の幾何学的パラメータを定義するものです。この角度により、工学的に大きな利点がもたらされます。段階的な歯のかみ合いにより、負荷の適用率が減少し、騒音や振動を発生させる衝撃力が最小限に抑えられます。さらに、はすば歯車は常に複数の歯対が常に接触しているため、負荷がより広い表面積に分散され、全体のトルク伝達がスムーズになります。これらのメリットは非常に大きいため、自動車のトランスミッションや風力タービンからロボット工学や精密機械に至るまで、滑らかさと静かな動作が最重要視される用途では、精密ヘリカルギアがデフォルトの選択肢となっています。 Raydafon の Precision Gear ポートフォリオは、特定の用途ごとに広範なテストを通じて最適化された螺旋角度を備えた螺旋設計が大半を占めています。
ただし、ヘリカル形状は複雑な問題を引き起こします。傾斜した歯は軸方向のスラスト力を生成し、通常はスラスト ベアリングを使用するか、ダブルヘリカル (ヘリンボーン) ギアを使用して管理する必要があります。この複雑さの増加は、騒音、振動、耐荷重能力の劇的な改善に対して支払う小さな代償です。当社の工場は、これらのスラスト荷重を効果的に管理する独自のベアリング設計とハウジング構成を開発し、システムの信頼性を損なうことなく当社の精密ヘリカルギアがその利点を確実に発揮できるようにしています。次のセクションでは、歯の噛み合いを「スローモーション」で見て、平歯車とはすば歯車の衝撃力学を比較して、騒音の特徴の原因を理解します。
はすば歯車の騒音低減効果を理解するには、まず平歯車の騒音発生メカニズムを理解する必要があります。 2 つの平歯車が高速で噛み合うことを想像してください。歯車が回転すると、一対の歯が噛み合いに近づきます。リーディングエッジが接触した瞬間、歯対の歯幅全体に突然負荷がかかります。これにより、鋭い衝撃力が発生し、ギア本体を通って支持構造に伝わります。このインパルスは広範囲の振動周波数を励起し、その多くは可聴範囲内にあります。これは、平歯車の特徴的な「鳴き声」の発生源であり、実際には、1 分間に何千回も繰り返される金属と金属の衝突音です。この衝撃のエネルギーも摩耗、孔食、疲労の原因となり、ギアペアの耐用年数を短縮します。
ここで、ヘリカル精密歯車のペアをスローモーションで想像してみてください。歯のかみ合わせは突然の線接触ではなく、歯の角の点接触から始まります。ギアが回転すると、この接触点は歯幅全体にわたって斜めに移動し、リーディング エッジからトレーリング エッジまでの軌跡を描きます。これは、「インパクト エンゲージメント」ではなく「ローリング エンゲージメント」のプロセスです。負荷は、瞬間的にではなく、係合サイクルの期間にわたって徐々に適用されます。この段階的な負荷の適用により、ギア本体に伝達されるピーク力が大幅に減少し、その結果、振動振幅とそれに伴う騒音が減少します。当社の工場では広範な比較テストを実施しており、その結果は一貫しています。サイズと歯数が同等の精密ヘリカル歯車は、通常、平歯車よりも発生する騒音が 8 ~ 12 dB 低く、これは知覚される音量が 80% 以上減少することに相当します。
これを大局的に理解するために、同様の動作条件下での平歯車とはすば歯車の主要なかみ合いパラメータの以下の比較を検討してください。これらの値は、標準化されたテスト装置と一貫した一連の動作パラメータ (3,600 RPM、50 N・m トルク) を使用して工場で実施されたテストに基づいています。
| パラメータ | 平歯車(ストレート歯) | はすば精密歯車 |
| 接点の種類 | 瞬時のライン接触 | プログレッシブ点対線接触 |
| 負荷適用率 | 高(衝撃) | 低い(徐々に) |
| ピーク振動加速度 | 18.2m/s² | 6.4m/s² |
| 音圧レベル(1mにて) | 88.5dB(A) | 76.3dB(A) |
| 動的負荷率 | 1.8 | 1.2 |
表に示されている動的荷重係数は、衝撃の影響により実際の荷重が公称荷重をどれだけ超えるかを示す尺度です。平歯車の係数 1.8 は、単純な静的解析で予測される力のほぼ 2 倍の力が歯にかかることを意味し、これが摩耗と疲労の加速に大きく寄与します。はすば歯車の動的負荷係数が低減されているため、回転音が静かになるだけでなく、寿命が長くなる理由も説明されています。 Raydafon では、特定の用途ごとに動的負荷を最小限に抑えるために、最適化されたねじれ角度を備えたヘリカル精密ギア製品を設計しています。これは万能のパラメータではありません。低速アプリケーションでは適切に機能するねじれ角でも、高速アプリケーションでは最適ではない可能性があります。
ヘリカル歯の漸進的な噛み合わせは、まだ半分にすぎません。もう 1 つの同様に重要な要素は、「オーバーラップ率」または「接触率」の概念です。これは、特定の瞬間に接触している歯のペアの平均数を定量化します。平歯車のかみ合い比は通常 1.3 ~ 1.6 です。これは、平均すると、特定の時点で 1 対または 1.5 対の歯だけが負荷を共有していることを意味します。歯のペアがメッシュから出て、次のペアがメッシュに入るときに、接触している歯の数が減少する瞬間が一瞬あり、メッシュの剛性に変動が生じます。この変動は平歯車システムの主な振動源であり、荷重が 1 つの歯のペアから次の歯のペアに移動するときに歯車が「震え」ます。
対照的に、精密はすば歯車は総かみ合い率がはるかに高くなります。これは、合計かみ合い率が横かみ合い率 (平歯車と同じ) とねじれ角によって導入されるオーバーラップ率の合計であるためです。オーバーラップ率は、歯幅に沿った歯対の軸方向のオーバーラップです。適切に設計されたはすば歯車の場合、オーバーラップ率は通常 1.0 以上です。これは、総かみ合い率が 2.0 ~ 2.5 の範囲にあることが多いことを意味します。これは、常に平均して 2 ~ 2.5 対の歯が接触していることを意味します。荷重はより多くの歯に分散され、オーバーラップによって、出ていくペアが離れる前に、入ってくるペアがすでにある程度の負荷を担っていることが保証されるため、あるペアから次のペアへの移行がスムーズになります。このオーバーラップにより、平歯車の主な振動源であるメッシュ剛性の周期的な変動が排除されます。
違いを視覚化するには、重い物体を片手で運ぶ場合と両手で運ぶ場合を想像してください。片手だと負荷が集中して姿勢が変わると不快になります。両手で使うと荷重が分散され、移行がスムーズになります。同じ原理が歯車の歯にも当てはまります。精密はすば歯車のより高いかみ合い率により、より低い振動振幅でよりスムーズなトルク伝達が実現します。これは、わずかなトルク変動でも支持構造内で共振を引き起こし、騒音や損傷の原因となる可能性がある高速用途では特に重要です。当社の工場は、特定のねじれ角と歯幅に対するかみ合い率を最大化する独自の歯形最適化アルゴリズムを開発し、当社のプレシジョン ギア製品が可能な限りスムーズな動力伝達を実現できるようにしています。
| パラメータ | 平歯車 | はすば精密歯車 |
| 横接触率 | 1.4 | 1.4 |
| オーバーラップ率(軸方向) | 0.0 | 1.1 |
| 総接触率 | 1.4 | 2.5 |
| 接触している歯の数 (平均) | 1.4 | 2.5 |
| メッシュの剛性の変化 | 高 (25-30%) | 低い (5-8%) |
表の最後の行に示されているメッシュの剛性変動の減少は、振動の可能性を示す重要な指標です。精密はすば歯車の噛み合い剛性がほぼ一定であることは、歯車ペアがほぼ固体カップリングのように機能し、動力をスムーズかつ静かに伝達することを意味します。このため、はすば歯車は、医療用画像機器、航空宇宙用アクチュエータ、ハイエンド自動車トランスミッションなど、高精度と低騒音が要求される用途に好まれる選択肢となります。 Raydafon Technology Group Co.,Limited では、かみ合い率 2.4 以上を常に達成する精密歯車製品の製造に誇りを持っており、お客様が可能な限りスムーズな動力伝達の恩恵を受けることができます。
ヘリカル形状の理論上の利点、つまり漸進的な噛み合いと高いオーバーラップ率は、ギアが非常に高い精度で製造された場合にのみ完全に実現されます。実際、理論的に形状が完璧であっても、製造誤差が歯車システムの騒音や振動の主な原因となることがよくあります。精密はすば歯車は、わずかな歯ピッチ誤差や内周の振れ、歯形のずれなどがあると、ねじれ角に関わらず振動が発生します。当社の工場では、製造するすべての精密歯車が最も厳しい公差を確実に満たすように、最新の歯車製造および検査技術に多大な投資を行っています。このセクションでは、ギアの騒音と振動の性能を決定する重要な製造パラメータと、それらの制御方法について説明します。
最も重要なパラメータは歯形の精度です。歯車の歯の理論上のインボリュート プロファイルは、一定の速度比を保証する数学的に完全な曲線です。実際には、すべての歯車には理想的なプロファイルからの偏差があり、これは歯車検査機を使用して測定できます。この偏差により、実際の出力シャフト位置と理論上の出力シャフト位置の差である伝達誤差が生じます。伝達誤差は、ギアペアの基本的な振動源です。ギアが回転すると、歯の接触が変化するため、出力シャフトがわずかに増減し、振動を引き起こす加速力が発生します。当社の工場では、5 マイクロメートル (μm) 未満のプロファイル偏差を達成できる高精度 CNC 歯車研削盤を使用しています。これは、高速、低騒音の用途に不可欠です。
もう 1 つの重要な要素は歯のピッチの精度です。歯間の間隔が完全に均一でない場合、ギアペアは回転中に周期的な「スタッター」を経験し、歯の噛み合い周波数とその高調波でノイズが発生します。当社の研削プロセスは、全回転にわたる累積ピッチ誤差が 10 µm 未満になるように制御されています。同様に、ギアのボアの振れ、つまり回転軸に対するギアの中心の偏心は、除去することが特に困難な 1 回転に 1 回の振動を引き起こす可能性があります。軸穴振れを5μm以内に抑えた高精度歯車です。次の表は、当社がプレシジョン ギア製品に対して維持している一般的な製造公差と、これらの公差を超えた場合の騒音や振動への影響を示しています。
| パラメータ | 一般的な許容差 | 許容範囲を超えた場合の影響 |
| 歯形偏差 | < 5 μm | 高い伝達エラー、ギヤ鳴き、摩耗の増加 |
| 累積ピッチ誤差 | < 10 μm | 噛み合い周波数振動、周期性ノイズ |
| ボア振れ | < 5 μm | 1回転に1回の振動、ベアリングノイズ |
| リードエラー | < 6 μm | 不均一な荷重分散、局所的な摩耗 |
| 表面粗さ(Ra) | < 0.4 μm | 摩擦による騒音、マイクロピッチング、効率の低下 |
これらの幾何公差を超えて、ギアの歯の表面仕上げも同様に重要です。たとえ幾何学的に正確であっても、表面が粗いと、摩擦によるノイズや微細なピッチングが発生します。当社の研削プロセスの後に超仕上げステップが行われ、表面粗さが 0.4 μm Ra 以下に低減されます。これにより、騒音が低減されるだけでなく、表面での応力集中が軽減されるため、ギアの耐久性も向上します。また、三次元測定機 (CMM) や歯車アナライザーなどの高度な検査技術を採用し、歯車の出荷が承認される前にあらゆる重要な寸法を検証します。この精度へのこだわりが、当社の Precision Gear 製品を要求の厳しい用途で際立たせている理由です。
ギアの騒音と振動の主な決定要因は形状と製造精度ですが、ギア自体の材料特性も、発生する振動の減衰に重要な役割を果たします。振動減衰に関しては、すべての鋼材が同じように作られているわけではありません。材料の減衰能力は、機械的エネルギーを振動として伝達するのではなく、吸収して熱として放散する能力です。ギアの場合、減衰能力が高くなると、ハウジングや周囲の構造に伝わる振動の振幅が小さくなり、動作音が静かになります。 Raydafon Technology Group Co.,Limited では、精密歯車製品の騒音と振動性能に対する材料の選択と熱処理の影響について広範な研究を行ってきました。
たとえば、鋳鉄は、振動エネルギーを吸収するグラファイトの微細構造により、優れた減衰能力を備えています。ただし、鋳鉄は鋼に比べて強度や耐摩耗性が低いため、高荷重・高速用途には不向きです。精密歯車の用途には、通常、8620、9310、17CrNiMo6 などの高品質合金鋼が使用されます。これらのスチールは浸炭され硬化され、丈夫で耐衝撃性のコアを維持しながら、硬質で耐摩耗性のケースを実現します。ケースの硬度は通常 58 ~ 62 HRC で、コアの硬度は 30 ~ 40 HRC です。この二相構造により、耐摩耗性、疲労強度、減衰能力のバランスが優れています。
減衰を強化するもう 1 つのアプローチは、表面処理を使用することです。当社のプレシジョン ギア製品には、ショット ピーニングが施されることがよくあります。ショット ピーニングとは、小さな鋼またはセラミックの粒子をギアの歯の表面に吹き付けるプロセスです。ショットピーニングは、表面に有益な圧縮残留応力層を形成し、疲労強度を向上させ、振動も低減します。ショットピーニングによって導入される表面改質は、振動エネルギーの一部を吸収することによって振動ダンパーとして機能する微視的スケールでのわずかな「粗さ」を作成します。当社のテストでは、ショットピーニングを施したギアは、同じ形状と材質のピーニングを施していないギアと比較して、他のすべてが等しい場合に振動振幅が 5 ~ 8% 減少することがわかりました。
ショットピーニングに加えて、当社の工場では、プレシジョンギア製品向けのさまざまな特殊な表面コーティングも提供しています。ダイヤモンド ライク カーボン (DLC) やタングステン カーバイドなどのコーティングは、摩擦と摩耗を軽減し、高周波ノイズの発生を低減します。特に、DLC コーティングされたギアは、高速用途において振動ノイズ スペクトルを最大 3 dB(A) 低減することが示されています。最適化された材料の選択、熱処理、および表面処理の組み合わせは、ギアのノイズと振動を低減するための強力なアプローチであり、はすば歯の幾何学的利点を補完します。当社のエンジニアリングチームは、必要な負荷、速度、環境条件に基づいて、お客様の特定の用途に最適な材料と処理の組み合わせを推奨します。
質問 1: 精密歯車を平歯車からはすば歯車に切り替えると、騒音は通常どれくらい低減されますか?
回答: 騒音の低減は特定の動作条件によって異なりますが、当社の広範なテストでは、精密はすば歯車は通常、同等の平歯車と比較して音圧レベルで 8 ~ 12 dB(A) の低減を達成します。人間の耳は 10 dB の減少を音量のおよそ半分として認識するため、これは知覚されるラウドネスの 80 ~ 90 パーセントの減少に相当します。この減少は、平歯車の衝撃励起が最も激しい高速域で最も顕著になります。
質問 2: ねじれ角が大きいほど、常に騒音と振動が低減されますか?
回答: 必ずしもそうとは限りません。ねじれ角を大きくすると、オーバーラップ率が増加し、係合がスムーズになりますが、軸方向のスラスト力も大きくなり、振動がさらに発生する可能性があり、より堅牢なベアリングが必要になります。騒音低減と支持力のバランスをとる、用途ごとに最適なねじれ角があります。 Raydafon Technology Group Co.,Limited のエンジニアリング チームは、高度なシミュレーション ツールを使用して、お客様の特定の動作条件に最適なねじれ角を決定します。ほとんどの産業用途では、15° ~ 25° のねじれ角により、スムーズな動作と管理可能なスラスト荷重の優れたバランスが得られます。
質問 3: 歯車の歯形の修正は、精密ヘリカル ギアの騒音にどのような影響を与えますか?
回答: チップリリーフやリードのクラウニングなどの歯形修正は、負荷がかかった歯の弾性たわみを補償するためにはすば歯車に適用されることがよくあります。これによりエッジ接触が防止され、荷重が歯面全体に均等に分散されるため、高周波振動の励起が軽減されます。当社の工場では、特殊なプロファイル修正ソフトウェアを使用して、各精密歯車用途に最適な歯の修正を設計します。 5 ~ 10 マイクロメートルの小さな修正でも、ギアのノイズを低減し、疲労寿命を延ばすのに顕著な影響を与える可能性があります。
質問 4: ギアノイズとギア振動の違いは何ですか?また、なぜそれらが関連付けられるのですか?
回答: ギアの振動はギアとその支持構造の機械的振動であり、ギアノイズはそれらの振動が空気を介して伝達されることによって発生する可聴音です。この 2 つは直接関係しており、すべてのギアノイズは振動によって発生します。伝達誤差や衝撃、摩擦などによりギアの噛み合いから振動が発生し、ギアの軸やベアリングを介してハウジングに伝わり、音を放射します。ギヤノイズを低減するには、まず噛み合いの滑らかさを向上させてギヤの振動を低減する必要があります。
質問 5: 精密はすば歯車は高トルク、低速用途でも使用できますか? それとも高速使用のみに適していますか?
回答: 精密ヘリカルギヤは、クレーンホイストやコンベアドライブなどの高トルク、低速の用途にも同様に適しています。これらの用途では、騒音と振動が低減されることでオペレータの快適性が向上し、構造的損傷のリスクが軽減されます。ただし、軸方向のスラスト力は依然として存在するため、適切なベアリングを使用して管理する必要があります。当社の工場では、幅広いトルクと速度の組み合わせに対応する精密歯車製品を製造しており、高速、高トルク、またはその両方など、特定の用途に最適なねじれ角と形状を推奨できます。
精密ヘリカルギアの騒音と振動の低減は、形状、製造精度、材料科学の相互作用を注意深く調整した結果です。はすば歯の漸進的な歯のかみ合いにより、平歯車の衝撃による打撃が排除されます。高いオーバーラップ率によりトルク伝達がスムーズになり、メッシュ剛性の変動が減少します。厳しい製造公差により、伝送エラーが最小限に抑えられます。材質と表面処理により残留振動が減衰します。 Raydafon Technology Group Co.,Limited の工場は、数十年の経験を経てこの相互作用を習得し、最も要求の厳しい用途で並外れた滑らかさと静音性を実現するプレシジョン ギア製品を生産しています。
ギア駆動システムの騒音と振動を低減したい場合は、当社のエンジニア チームにご相談ください。当社は、お客様の特定の動作要件に合わせて調整された、包括的な精密ヘリカルギヤを提供します。当社の工場には最新の歯車研削および検査技術が備えられており、当社のエンジニアはお客様の用途に最適な設計、材料、処理の組み合わせを推奨する専門知識を持っています。レイダフォンテクノロジーグループ株式会社 に今すぐお問い合わせくださいお客様の Precision Gear の要件について話し合い、より静かで、よりスムーズで、より信頼性の高い動力伝達を実現するために当社がどのように支援できるかをご確認ください。
+86-574-87168065
中国寧波市鎮海区羅陀工業区