


QRコード
私たちについて
お問い合わせ


ファックス
+86-574-87168065


住所
中国寧波市鎮海区羅陀工業区


風が吹き抜ける尾根には、高さ 120 メートルのタービン塔が風景の上にそびえ立っています。その 3 つの巨大なブレードが風を受けてゆっくりと回転し、最終的にグリッドに流れるエネルギーを捕らえます。しかし、ローターと発電機の間には、複雑な機構が組み込まれたギアボックスという重要なインターフェースが存在します。精密歯車ブレードの低速で高トルクの回転を、発電機に必要な高速回転に変換する必要があります。このギアボックスはタービンの心臓部であり、その効率が風力発電所全体の出力と収益性を直接決定します。摩擦や位置ずれによる効率の何分の一でも、タービンの寿命全体で数十万ドルのエネルギーが失われることになります。これが、Precision Gear テクノロジーが単なるエンジニアリングの詳細ではない理由です。それは再生可能エネルギー業界にとって戦略的必須事項です。
風力タービンのギアボックスという厳しい環境において、Precision Gear は、膨大な負荷、極端な温度、長年の連続運転に耐える必要があります。最新の風力タービンのギアボックスの伝達効率は、最良の設計では 97% を超えており、わずか 20 年前には達成できなかった数字です。この劇的な改善は、ギア設計、材料科学、製造プロセスにおける絶え間ない革新の結果です。この記事では、風力発電用の Precision Gear の世界を紹介します。ギアトランスミッションの基本的な物理学、より高い効率を可能にする特定の技術、および必要な厳密な公差を達成するための精密製造の重要な役割を探ります。また、世界最先端の風力発電プロジェクトにプレシジョン ギアを供給した当社工場の豊富な経験から得た洞察も共有します。
風力発電における Precision Gear の役割を理解するには、簡単な例えを考えると役に立ちます。タイヤのバランスがわずかに崩れている、またはドライブシャフトの位置がずれている車を想像してください。車は動きますが、乗り心地は荒くなり、振動と摩擦によってエネルギーが失われます。風力タービンのギアボックスでは、エネルギー損失はパーセント単位で測定されますが、その規模は膨大です。 5 メガワットのタービンは年間 15,000 メガワット時の電力を生成できます。わずか 0.5% の効率改善で 75 メガワット時の出力が増加します。これは数世帯に 1 年間電力を供給するのに十分な量です。これは、Precision Gear テクノロジーがもたらすことができる影響の規模です。
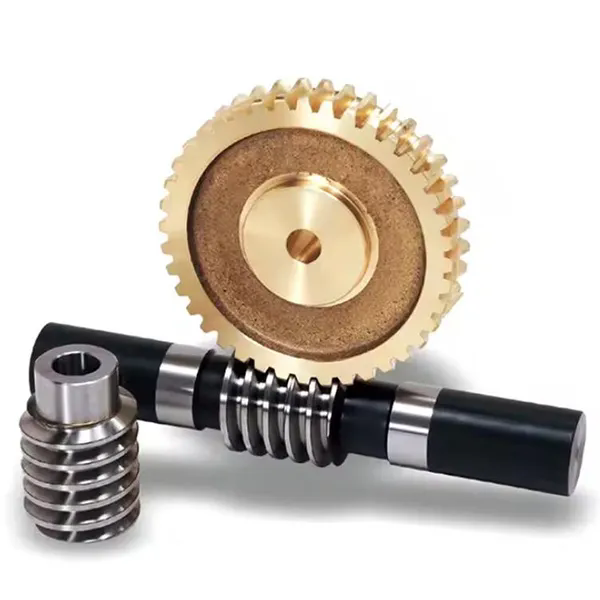
Raydafon では、プレシジョン ギアを、寸法精度、表面仕上げ、材料品質の特定の基準を満たすように製造され、エネルギー損失を最小限に抑えて機能を発揮できるギアと定義しています。風力タービンの用途では、Precision Gear には、ギアボックスの遊星段にある太陽、遊星、リング ギアのほか、高速シャフトや中間シャフトが含まれます。精密歯車の特徴は、公差が厳しいこと (通常は AGMA Q10 以上、歯間の誤差は 5 マイクロメートル未満に相当) だけでなく、トランスミッション システム内のすべての歯車にわたってこれらの公差が一貫していることです。この一貫性により、複数の負荷経路を持つ遊星ギアボックスが負荷を均等に分散し、スムーズに動作することが可能になります。
風力発電において Precision Gear がそれほど重要な理由は何ですか?答えは、アプリケーションの極端な性質にあります。風力タービンのギアボックスは、ブレードの回転を開始するそよ風からギアトレインに突然の巨大なトルクを加える突風まで、非常に変動する負荷にさらされます。ギアは、ナセル内の温度が -30 °C から 60 °C 以上まで変化する過酷な環境でも動作する必要があります。このような環境下で設計される精密歯車には、高強度だけでなく、高い靱性と優れた耐疲労性が求められます。疲労亀裂の開始点となる応力集中の形成を最小限に抑えるために、ギアの形状を最適化する必要があります。また、歯車の表面は、動作中に歯の表面を分離する弾性流体潤滑膜を維持するのに十分なほど滑らかでなければなりません。
プレシジョンギアの役割は動力伝達経路だけにとどまりません。ギアボックスには、タービンの動作に不可欠なベアリング、潤滑システム、その他のコンポーネントも収納されています。ギア自体は、ローターから発電機にトルクを伝達するための主要な機構であり、最も高い応力を受けるコンポーネントです。一般的な 5 MW タービン ギアボックスでは、ギアボックスの重量は 20 トンを超え、ギアは機械全体の中で最も負荷のかかるコンポーネントの 1 つです。これらの Precision Gear コンポーネントの設計と製造には、接触力学、トライボロジー、および材料科学に対する誰にも負けない理解が必要です。
当社の工場は、風力発電用途に特有の要求を専門的に理解しています。当社は、1.5 MW ~ 8 MW の出力範囲をカバーする風力タービン ギアボックス用の一連の Precision Gear を設計してきました。また、当社が供給するすべての精密歯車が世界の大手タービンメーカーの性能要件を満たしていることを確認するために、高度な製造設備と試験設備にも投資してきました。
ギアの歯の形状は、伝達効率の基本的な決定要因です。歯形、ねじれ角、および歯の形状の変更はすべて、歯車の噛み合い方、歯面全体の荷重の分布、噛み合い中に発生する滑り摩擦の量に影響します。歯車形状の進化は、単純なインボリュート形状から、最新の製造ツールと分析ツールを活用した最適化された設計へと移行する、継続的な改良の物語です。
ここ数十年における最も重要な幾何学的革新は、プロファイルとリードの修正が広く採用されたことです。プロファイルの修正には、負荷がかかった歯のたわみを補正するために歯の形状を調整することが含まれます。ギアに大きな負荷がかかると、歯がわずかに曲がり、理論上のインボリュート プロファイルが変化します。修正を行わないと、このたわみによって荷重が歯のエッジに集中し、高い接触応力とマイクロピッチングの発生につながります。チップリリーフとルートリリーフとして知られる正確なプロファイル修正を適用することにより、荷重が面全体により均等に分散され、ピーク応力が軽減され、ギアの耐荷重能力が向上します。標準歯車を精密歯車に変える設計手法です。
リードの修正も同様の目的を果たしますが、その目的は歯面に沿った方向です。はすば歯車では、歯はシャフト軸に平行ではありません。それらは顔の幅に沿って角度が付けられています。負荷がかかると、ギア ハウジングとシャフトがたわみ、ギアの歯の位置がずれる原因となります。この位置ずれにより、歯面の一端に負荷が集中し、再び高い応力と早期摩耗が発生します。リードの修正には、歯面をわずかに凸面にするクラウニングが含まれます。これにより、ギアがたわんだときに歯が完全にサポートされ、均等な荷重分散が維持され、有効接触面積が最大化されます。でレイダフォンテクノロジーグループ株式会社では、高度な有限要素解析 (FEA) と特殊な歯車解析ソフトウェアを使用して、特定の歯車設計ごとにプロファイルとリードの修正を最適化します。
効率にとって重要な追加の幾何学的要素は、ねじれ角です。はすば歯車では、歯が歯車軸に対して傾斜しており、徐々に噛み合って滑らかな噛み合い動作が生じます。ねじれ角の選択にはトレードオフが関係します。ねじれ角が大きいほど、動作がスムーズになり、耐荷重能力が高くなりますが、スラスト ベアリングで対応する必要がある軸方向のスラストも生成されます。風力タービンのギアボックスで一般的な遊星歯車システムでは、歯面の半分のねじれ角が正で、もう半分のねじれ角が負である二重はすば歯車設計 (ヘリンボーン歯車) を使用することで、軸方向の推力のバランスをとることができます。この設計により、正味の軸方向のスラストを排除しながら、はすば歯車の滑らかさを実現します。
次の表は、風力発電用途の精密歯車を定義する主要な幾何学的パラメータをまとめたものです。
| 幾何学的パラメータ | 説明 | 効率への影響 |
| 圧力角 | 歯形とピッチ円の接線との間の角度。一般的な値: 20° または 25°。 | 圧力角が高くなると負荷容量は増加しますが、滑り摩擦も増加します。 |
| ねじれ角 | ギア軸に対する歯の角度。 | ねじれ角が大きいと滑らかさが向上しますが、軸方向の推力が発生します。 |
| プロファイルの変更 | たわみを考慮して歯の先端と根元に凹凸を付けています。 | ピーク接触応力を軽減し、マイクロピッチングを防止し、寿命を向上させます。 |
| リード修正(クラウニング) | 歯面を凸状にして位置ずれを補正します。 | たわんだ状態でも完全な歯の接触を維持します。 |
| 歯面粗さ(Ra) | 研削または仕上げ後の歯面の平均粗さ。 | 表面が滑らかになることで摩擦が軽減され、潤滑保持力が向上します。 |
当社の工場では、高度な検査装置を使用して、製造するすべての精密歯車の幾何学的精度を検証しています。当社では、クリンゲルンベルク歯車測定センターを使用して歯形、リード、ピッチの偏差を測定し、すべての歯車が設計要件を満たしていることを確認します。このレベルの精度が標準ギアと精密ギアの違いであり、風力発電用途で必要とされる高い伝達効率を達成するための鍵となります。
精密歯車の性能は、最終的にはそれを製造する材料の品質によって制限されます。風力タービンのギアボックス用途では、高負荷と長い耐用年数の組み合わせにより、ギアの材質に非常に厳しい要求が課せられます。材料は、亀裂の発生と伝播に耐えるために高い疲労強度を備えている必要があります。風車が突風を受けたときや風向きが急激に変化したときに発生する可能性のある突発的な衝撃荷重に耐えるために、高い靭性が必要です。歯形と表面仕上げを数百万サイクルにわたって維持するには、高い耐摩耗性が必要です。また、硬度と靱性の必要な組み合わせを生み出す複雑な熱処理プロファイルを達成するために加工できなければなりません。
風力タービンのプレシジョン ギアの業界標準は肌焼き鋼で、通常はクロム モリブデン (CrMo) またはクロム ニッケル モリブデン (CrNiMo) 合金です。当社の工場では、風力発電装置に主に 18CrNiMo7-6 鋼と 20MnCr5 鋼を使用しています。これらの鋼は優れた焼入れ性を備えており、表面硬度 58 ~ 62 HRC まで浸炭することができ、ギアの歯に必要な耐摩耗性と疲労強度を提供すると同時に、衝撃荷重を吸収して致命的な破損を防ぐ強靱で延性のあるコア (28 ~ 32 HRC) を維持します。浸炭と硬化のプロセスは、精密歯車の製造において最も重要なステップの 1 つです。必要な機械的特性を達成するには、浸炭深さ、表面炭素濃度、および焼き戻し温度を正確に制御する必要があります。当社では高度な真空浸炭装置と高周波焼入れ装置を使用して、熱処理プロセスの正確な制御を実現しています。
風力発電用の精密歯車の製造は一連の高度なプロセスであり、それぞれのプロセスで極めて高い精度が要求されます。それは鋼ビレットの鍛造から始まり、粒子構造を微細化し、材料の流れのラインを整えます。次に、歯車ブランクを荒加工して歯車切削の準備をします。歯車の歯は、ホブ盤または成形機を使用して生成され、歯を必要な形状に荒削りします。最初の切削に続いて、歯車は最終的な硬度プロファイルを達成するために熱処理されます。次に、重要な研削と仕上げの作業が始まります。歯面は高精度歯車研削盤を使用して最終形状に研削されます。このプロセスにより、5 マイクロメートル未満の寸法公差と 0.2 マイクロメートル未満の表面粗さ (Ra) を達成できます。このレベルの精度は、摩擦を最小限に抑え、均等な荷重分散を確保するために不可欠です。
当社の工場には、以下を含む包括的な歯車製造および加工装置セットが装備されています。
この高度な製造能力がもたらす経済的影響は重大です。より優れた表面仕上げと正確な形状により効率が 0.2% 向上したギアボックスは、20 年の耐用年数にわたって 300 MWh を超える追加エネルギーを生成し、市場価格で 100,000 米ドル以上の価値があります。これは、Precision Gear テクノロジーへの投資を正当化する直接的な経済的利益です。
風力タービンにとって振動と騒音は単なる迷惑ではありません。それらは非効率性と潜在的な失敗の指標です。歯車の歯形のあらゆる不完全性、理想的な形状からのあらゆる微小な偏差によって、噛み合う歯が噛み合ったり外れたりするときに衝撃が生じます。これらの衝撃により振動が発生し、ギアボックス、タワー、さらには周囲の空気にまで伝わります。振動によって失われるエネルギーは、電力に変換されないエネルギーです。したがって、振動と騒音を低減することは、伝達効率を改善し、ギアボックスの耐用年数を延ばす直接的な方法となります。
ギア振動の主な原因はトランスミッションエラーです。伝達誤差は、被駆動歯車の実際の回転位置と、歯車がコンプライアンスゼロの完全なインボリュートである場合に位置する位置との差です。実際の歯車では、この誤差は、歯形誤差、歯間の間隔誤差、負荷を受けた歯の弾性たわみなどの要因の組み合わせによって発生します。これらの誤差により、歯車ペアが正しい噛み合い位置を求めて「ハンティング」し、伝達されるトルクに周期的な変動が発生します。この周期トルクが振動や騒音の発生源となります。
精密歯車 は、いくつかのメカニズムにより伝達誤差を低減します。まず、歯形の高精度 (AGMA Q10 以上) により、ハンチング動作の原因となる幾何学的誤差が最小限に抑えられます。第 2 に、前述の高度なプロファイルとリードの変更により、負荷がかかっている状態でもギアの歯が滑らかで継続的に接触することが保証され、負荷がぎくしゃくした方法で伝達される原因となる剛性の突然の変化が排除されます。第三に、歯車のピッチの精度と歯間の間隔の均一性により、振動スペクトルの低周波成分が減少します。最後に、高品質の表面仕上げにより、振動の原因にもなる摩擦力の変動が軽減されます。
振動と騒音の低減は、操作の快適さだけではありません。それは実際に経済的な影響を及ぼします。より低い振動で動作するギアボックスは、多くの場合ギアボックスの寿命を制限するコンポーネントであるベアリングの摩耗が少なくなります。振動負荷が低いベアリングは耐用年数が長く、費用のかかるメンテナンス介入の頻度が減ります。さらに、振動が低いと、機械的振動に敏感な発電機やパワーエレクトロニクスなどの他のコンポーネントが損傷するリスクが軽減されます。振動と騒音を低減できることは、Precision Gear の設計と製造の品質の証です。
当社の工場では、当社が製造するすべての精密ギアが風力発電業界の低振動および低騒音要件を確実に満たすよう、包括的な品質管理プログラムを導入しています。当社の歯車研削および検査システムは、正確で一貫した歯形状を確保するために高水準に維持されており、ホーニングおよび超仕上げプロセスは、低い表面粗さを達成するために最適化されています。その結果、振動や騒音によるエネルギーロスを最小限に抑えて動力を伝達する歯車が誕生しました。
理論的な計算は役に立ちますが、あらゆるテクノロジーの最終的なテストは、現場でのパフォーマンスです。風力発電業界では、Precision Gear による実際の効率向上は十分に文書化されており、実質的です。大手風力タービンメーカーは、より高精度のギア技術を採用した結果、ギアボックスの効率が 1.5 ~ 2 パーセント向上したと報告しています。これは控えめな数字のように思えるかもしれませんが、タービンのエネルギー出力に対する影響は重大です。効率の 2% の向上は、エネルギー出力の 2% の増加、または 5 MW タービンの場合は年間 300 MWh の追加に直接変換されます。
精密歯車 の最も重要な利点の 1 つは、ギアボックスの出力密度を向上できることです。高度な形状と高強度材料を使用することで、同じ出力定格でも中心が小さくなり、全体の寸法が小さくなるようにギアボックスを設計できます。ギアボックスの小型化によりナセルの重量が軽減され、タワーと基礎の構造要件が軽減されます。これにより、重量の削減によりより軽量なタワーの使用が可能になり、タービンのコストがさらに削減されるという好循環が生まれます。出力密度の増加により、ギアボックスのサイズと重量を比例的に増加させることなく、タービンの出力定格を増加させることも可能になります。
大規模な風力発電所の現場データは有益です。農場では当初、3 MW タービンに標準品質のギアを使用していました。 5 年間の操業後、農場経営者はギアボックスを当社工場の Precision Gear を組み込んだ新しいギアボックスに交換しました。新しいギアボックスは元のユニットよりも効率が 1.8% 高いことが判明し、この改善は現場での出力測定によって検証されました。この農場では、振動レベルが 20% 減少し、ギアボックスのベアリング寿命が 15% 増加したと報告しました。これは、Precision Gear テクノロジーの利点を実際に検証したものです。
当社の工場は風力タービン OEM と協力して、特定の要件に合わせて最適化されたプレシジョン ギア ソリューションを開発してきました。当社は、さまざまな出力定格と動作条件に対応した歯車設計のライブラリを開発しており、生産ラインに必要な一貫性と精度でこれらの歯車を製造する製造能力を備えています。次の表は、風力タービン ギアボックスの Precision Gear で観察された平均効率の向上をまとめたものです。
| タービン出力定格 | 標準ギヤ効率 | 精密ギアの効率 | 効率の向上 |
| 1.5MW | 96.5% | 97.8% | 1.3% |
| 3.0MW | 96.2% | 97.9% | 1.7% |
| 5.0MW | 95.8% | 97.5% | 1.7% |
| 6.0MW | 95.5% | 97.3% | 1.8% |
これらの効率の向上は、年間エネルギー生産量の増加と平準化エネルギー原価 (LCOE) の削減に直接つながります。風力発電業界がコスト削減のプレッシャーにさらされている現在、Precision Gear テクノロジーの採用は、この目標を達成するための実証済みの道です。当社の工場は、最高品質の精密ギアで風力発電産業をサポートし、お客様のコスト削減と風力発電所の収益性の向上に貢献することに尽力しています。
質問 1: 風力タービンのギアボックスの精密ギアの一般的な耐用年数はどれくらいですか?
回答: 風力タービンのギアボックス内の精密ギアの耐用年数は、タービンの 20 ~ 25 年の設計寿命と一致するように設計されています。通常の動作条件下で適切なメンテナンスを行った場合、Precision Gear は 300,000 動作時間を超える寿命を達成できます。これは、高品質の素材、最適化された形状、精密な製造プロセスの組み合わせによって実現され、疲労と摩耗を最小限に抑えます。当社の工場の Precision Gear は、これらの厳しい耐用年数の期待に応えることが現場で検証されています。
質問 2: 精密歯車の歯車形状は、標準歯車と比較してどのように効率を向上させますか?
回答: プレシジョン ギアは、高度なプロファイルとリードの変更を利用して負荷分散を最適化します。標準的な歯車の歯形は修正されていないため、負荷がかかると歯のエッジに応力が集中し、マイクロピッチングや摩擦の増加につながります。精密ギア設計により弾性たわみが補正され、負荷が歯面全体に均等に分散されます。これにより、滑り摩擦が減少し、動作温度が低下し、全体的なトランスミッション効率が向上します。 Raydafon Technology Group Co.,Limited では、エンジニアリング チームが FEA ソフトウェアを使用して、特定の用途ごとに形状を最適化しています。
質問 3: 風力タービンのギアの故障の最も一般的な原因は何ですか?
回答: マイクロピッチングは、風力タービンのギアで最も一般的な故障モードです。マイクロピッチングは、顕微鏡レベルで発生する表面疲労の一形態であり、高い接触応力と不十分な潤滑により歯車の歯の表面に小さな亀裂が形成されます。時間の経過とともに、これらの微小な亀裂が合体して巨視的なピットを形成し、振動が増大し、最終的にはギアの故障につながる可能性があります。マイクロピッチングのリスクは、適切な潤滑、制御された表面粗さ、および接触応力を軽減する高度なギア形状の使用によって軽減できます。当社の精密ギアは、マイクロピッチングに耐え、ギアボックスの耐用年数を延ばすように設計されています。
質問4: 高品質で精密な歯車を作るために必要な製造プロセスは何ですか?
回答: 高品質の精密歯車を製造するために不可欠な製造プロセスには、鍛造、浸炭および熱処理、歯車研削、および超仕上げが含まれます。鍛造により材料の結晶粒の流れが整えられ、強度が向上します。浸炭と熱処理により、必要な表面硬度と靭性が得られます。歯車研削により、最終的な歯形を非常に正確に仕上げることができます。当社の工場で採用している独自のプロセスである超仕上げにより、表面粗さをサブミクロンレベルまで低減し、潤滑性を向上させ、摩擦を低減します。要求される仕様を達成するには、これらの各プロセスを正確に制御する必要があります。
質問 5: 風力タービン用途に適した精密ギアを指定するにはどうすればよいですか?
回答: 適切な精密ギアを指定するには、タービンの定格出力、動作速度、トルク要件、および環境条件を詳細に理解する必要があります。指定する主なパラメータには、ギア モジュール、歯数、圧力角、ねじれ角、材料グレード、および必要な ISO または AGMA 品質クラスが含まれます。風力発電用途では、ISO 6-7 または AGMA Q10 のギア品質が一般的です。具体的な推奨事項を得るには、要件を分析して最適なギア ソリューションを推奨できる、Raydafon Technology Group Co.,Limited などの専門ギア メーカーに相談することをお勧めします。
風力タービンのローターから発電機への動力の伝達は高度なエンジニアリングの物語であり、Precision Gear テクノロジーはその物語の重要な部分です。歯の形状を最適化し、優れた材料を選択し、最先端の製造プロセスを適用することにより、Precision Gear は摩擦を低減し、振動を最小限に抑え、より高い出力密度を可能にします。その結果、風力タービンの全体的な効率が直接的に向上し、エネルギー出力の増加とエネルギーの平準化コストの削減につながります。風力発電産業が成長を続け、より大型で強力なタービンへの需要が高まるにつれ、Precision Gear テクノロジーの重要性は今後も高まる一方です。
Raydafon では、風力発電用の最高品質の精密ギアを供給することに専念しています。当社の製造能力、エンジニアリングの専門知識、および品質管理システムにより、当社のプレシジョン ギアは最も要求の厳しい仕様を確実に満たします。特定の風力発電装置の要件についてご相談になりたい場合は、ぜひお問い合わせください。当社のエンジニアチームは、初期設計から最終納品まで、技術的な指導とサポートを提供します。当社の Precision Gear が風力発電プロジェクトの効率と信頼性を最大化するのにどのように役立つかを知りたい場合は、今すぐお問い合わせください。 今すぐ Raydafon Technology Group Co.,Limited にお問い合わせください風力発電装置の要件についてご相談ください。
+86-574-87168065
中国寧波市鎮海区羅陀工業区