



QRコード
私たちについて
お問い合わせ


ファックス
+86-574-87168065


住所
中国寧波市鎮海区羅陀工業区


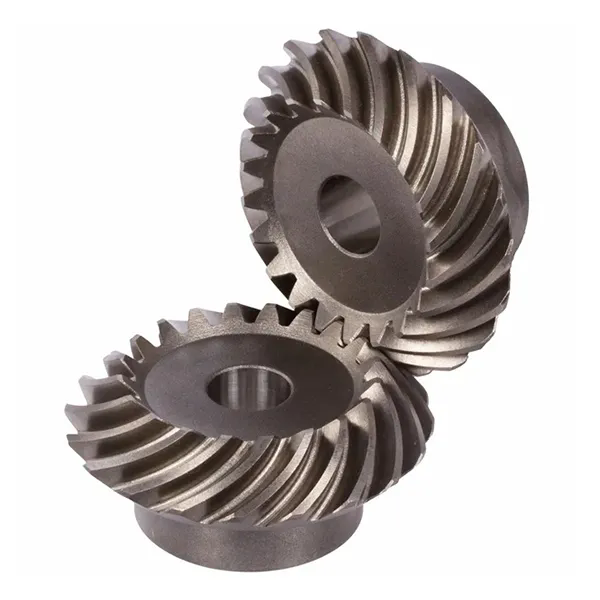
機械動力伝達の世界では、歯車は産業機械や自動車のトランスミッションから農業機器や風力タービンに至るまで、数え切れないほどの用途で速度とトルクの変換を可能にする基本的な構成要素です。ギア駆動システムの性能と信頼性は、ギアの製造精度に大きく影響されます。歯車の精度には、寸法精度、歯形の形状、表面仕上げ、材料と熱処理の品質など、いくつかの側面が含まれます。 Raydafon Technology Group Co.,Limited では、当社の工場で 20 年以上にわたり高精度の歯車を製造してきました。歯車の形状にわずかな誤差があるだけでも、効率の大幅な低下、騒音や振動の増加、部品の早期故障につながる可能性があることを目の当たりにしてきました。この記事では、エンジニアリング原則と実際のケーススタディに裏付けられた、ギアの精度が機器の性能と信頼性にどのような影響を与えるかについての包括的な分析を提供します。
歯車の精度と装置の性能の関係は多面的です。より高精度のギアは伝達誤差が低くなり、それが直接的にスムーズな動作、振動の低減、および低グレードのギアと比較して 2 ~ 5 パーセントの機械効率の向上につながります。この効率の向上により、エネルギー消費が削減されるだけでなく、ベアリング、シール、その他のドライブラインコンポーネントの寿命も延びます。さらに、精密歯車歯形全体に優れた荷重分散を提供し、孔食、傷、歯の破損につながる可能性のある応力集中を最小限に抑えます。信頼性の観点から見ると、精密ギアは摩耗や疲労が少なく、その性能特性を長期間維持できるため、メンテナンスの頻度や予期せぬダウンタイムが削減されます。この詳細なガイドでは、AGMA および ISO 品質グレード、表面粗さパラメータ、バックラッシュ制御など、ギア精度の技術的側面を詳しく説明します。また、工場の広範なエンジニアリング業務から得た詳細な仕様、テストプロトコル、選択基準も提供します。
振動や騒音は単なる迷惑ではありません。これらは、コンポーネントの故障や機器の信頼性の低下につながる可能性のある機械的損傷の指標です。ギアに起因する振動と騒音の中心は、ギアの理論上の出力位置と実際の出力位置の差である伝達誤差です。すべての歯車ペアには、製造公差、負荷による歯のたわみ、その他の要因により、一定の伝達誤差が生じます。ギアの精度が高くなると伝達誤差が少なくなり、スムーズな噛み合い、振動の低減、静かな動作が得られます。当社の工場では、AGMA クラス 10 ギア (標準商用品質) から AGMA クラス 12 ギア (高精度) にアップグレードすると、振動レベルが 40 ~ 60% 減少し、全体の騒音が 3 ~ 5 dBA 減少することが測定されており、これは主観的には大幅な改善です。
プレシジョンギアの具体的な振動・騒音低減機構:
米国の製紙工場での実際のケーススタディでは、歯車の精度が振動に及ぼす影響を示しています。この工場では、メインドライブギアボックスで高い振動レベルが発生しており、ベアリングの早期故障や計画外の停止が発生していました。元の歯車は AGMA クラス 10 品質で、歯面に目に見える粗さがありました。ギアを Ra 0.5 の表面仕上げで AGMA クラス 12 に研磨した当社の精密ギアに交換した後、振動レベルは 12 mm/s RMS から 4.5 mm/s RMS に低下しました。振動の減少によりベアリングの寿命が 6 か月から 2 年以上に延長され、工場ではメンテナンス費用と生産損失が年間 45,000 米ドル節約されたと報告されました。この事例は、精密ギアへの投資が単なる品質の向上ではないことを示しています。それは具体的な利益をもたらす経済的な決定です。
Raydafon の工場では、Reishauer と Kapp の高度な CNC 歯車研削盤を使用して、これらの精度レベルを達成しています。当社では、あらゆる重要な寸法をチェックする測定サイクルで、連続生成研削とプロファイル研削を組み合わせて必要な歯の形状を実現します。結果として得られるギアの伝達誤差は通常 10 秒角未満であり、非常にスムーズです。当社のプレシジョン ギアは、振動と騒音を低減することで、機器の性能、オペレータの快適性、ドライブ トレイン全体の寿命を直接的に向上させます。
耐荷重能力とは、表面疲労 (ピッチング) や曲げ疲労 (歯の破損) を受けることなくトルクを伝達する歯車の能力です。歯車の精度は、歯面の表面仕上げと歯形の精度という 2 つの主な要因によって負荷容量に影響します。より滑らかな表面仕上げにより、荷重がより大きな有効領域に分散されるため、歯間の接触応力が軽減されます。同様に、より正確な歯形により、荷重が歯幅全体に均等に分散され、局所的な過負荷が防止されます。当社の工場では、表面仕上げとプロファイル精度がギアの寿命に与える影響について広範なテストを実施し、精度レベルを AGMA クラス 10 からクラス 12 に高めると、ギアの耐荷重能力が 20 ~ 30% 増加し、ギアのサイズを大きくすることなく、より高いトルク伝達が可能になることがわかりました。
高精度ギアの耐荷重上の利点:
当社の工場が大手風力タービンメーカーと協力して実施した研究では、表面仕上げがギアの寿命に与える影響を定量化しました。同一の形状と材質を備えた 2 セットのギアが、同じ負荷と速度条件下でテストされました。 1 つのセットの表面仕上げは Ra 1.6 (カットのまま)、もう 1 つのセットの表面仕上げは Ra 0.4 (研削) でした。当社プレシジョンギヤのスタンダードである研削ギヤは、アズカットギヤに比べ2.5倍のピッチング寿命を実現しました。テストは 10,000 時間後に終了しましたが、その時点で研削歯車には孔食の兆候は見られませんでしたが、カットされたままの歯車には重大な表面損傷が発生していました。このテストにより、表面仕上げとプロファイル精度への投資が機器の寿命の延長とメンテナンスの削減に直接つながることが確認されました。
でレイダフォンテクノロジーグループ株式会社当社では、クリンゲルンベルクやツァイスの CNC 歯車測定センターなどの高度な歯車測定装置を利用して、製造するすべての精密歯車の歯形と表面仕上げを検証しています。当社では、プロファイル偏差 (fHα)、ヘリックス偏差 (fHβ)、ピッチ偏差 (fp) を測定し、必要な AGMA または ISO 品質グレードに準拠していることを確認します。表面粗さは、各歯の表面粗さ計を使用して測定されます。この包括的な測定プロセスにより、当社の歯車が最高の精度基準を満たしていることが保証され、最も要求の厳しい用途に必要な耐荷重能力と信頼性をお客様に提供します。
レイダフォンテクノロジーグループ株式会社 は、さまざまな産業用途向けに、平歯車、はすば歯車、かさ歯車、内歯車などの精密歯車製品を幅広く製造しています。当社の製品ラインには、AGMA クラス 10 ~ クラス 14 (または同等の ISO 8 ~ ISO 4) の歯車が含まれており、モジュール範囲は 0.5 ~ 40、直径は最大 2,000 mm です。以下の表は、航空宇宙、自動車、石油とガス、重機の用途で使用される当社の最も人気のある Precision Gear 製品の主要な技術仕様をまとめたものです。当社の工場では、非標準モジュール、特殊素材、カスタム熱処理など、特定のプロジェクト要件を満たすカスタムギアを製造することもできます。
| 精密級 | AGMAクラス/ISOグレード | 歯形精度(μm) | 歯リード精度(μm) | ピッチ精度(μm) | 表面粗さ(Ra)μm | 研削方法 | 代表的な用途 |
| 標準精度 | AGMA 10 / ISO 8 | +/- 15 | +/- 20 | +/- 12 | 1.6 | ホブ加工+シェービング | 一般産業用、農業用 |
| 高精度 | AGMA 12 / ISO 6 | +/- 7 | +/- 10 | +/- 6 | 0.8 | ホブ加工+研削加工 | 自動車、船舶、コンプレッサー |
| 超精密 | AGMA 13 / ISO 5 | +/- 4 | +/- 6 | +/- 4 | 0.5 | 研削(連続) | 航空宇宙、ロボット工学、タービン |
| 超精密 | AGMA 14 / ISO 4 | +/- 2.5 | +/- 4 | +/- 2.5 | 0.4 | 研削+超仕上げ | 光学・精密機器 |
標準の精密グレードに加えて、当社の工場では歯車の性能をさらに高めるためのいくつかのオプション機能を提供しています。これらには、負荷分散を最適化するための特殊な歯の修正 (チップリリーフ、ルートリリーフ、クラウニング)、表面硬度を向上させるための熱処理プロセス (浸炭、窒化、高周波焼入れ)、摩擦と摩耗を低減するための特殊コーティング (DLC、リン酸塩) が含まれます。また、当社は、お客様が用途に最適な歯車を選択できるよう、高度な FEA ソフトウェアを使用した歯車設計や解析などのカスタム エンジニアリング サポートも提供しています。
当社の品質管理プロセスには、CNC 歯車測定センターでのすべての重要な寸法の全数検査が含まれます。各ギアのプロファイル、リード、ピッチ、振れが測定され、出荷ごとに詳細な検査レポートが提供されます。また、直径 200 mm を超える歯車に対しては磁粉検査 (MPI) を実施し、表面下の亀裂や介在物を検出します。 Raydafon の工場では、標準ギア サイズの包括的な在庫を維持しており、カスタム注文に対して迅速な対応が可能です。また、ピニオン、シャフト、ギアボックスなどの関連製品も幅広く取り揃えており、お客様の精密歯車のニーズにワンストップで対応します。
機器の信頼性は、最終的には稼働時間と総所有コストによって測定されます。精密ギアは、磨耗を軽減し、致命的な故障のリスクを最小限に抑え、長期間にわたって一貫した性能を維持することによって、この両方に貢献します。高精度の歯車は伝達誤差が小さく、荷重分散に優れているため、発熱が少なく、歯の摩耗も少なくなります。これは、保守点検と再構築の間のより長い間隔で運転できることを意味します。さらに、精密ギアの一貫したパフォーマンスにより、システムの劣化を検出しやすくなり、事後対応の修理ではなく、状態に応じたメンテナンスが可能になります。当社の工場では、産業用ギアボックスに Precision Gear を使用すると、定期的なオーバーホールの間隔を最大 50% 延長でき、メンテナンスの労力とダウンタイムが直接削減できることが文書化されています。
Precision Gear のメンテナンスと信頼性の利点:
中東の製油所のケーススタディでは、精密歯車のメンテナンス上の利点が説明されています。製油所には 3,600 rpm で作動し、腐食性流体を処理するギア ポンプが多数ありました。オリジナルのギヤである AGMA クラス 10 は、摩耗や孔食のため 12 か月ごとに完全なオーバーホールが必要でした。クラス 12 に研削され、Ra 0.6 の表面仕上げを施した当社のプレシジョン ギアにギアを交換した後、オーバーホール間隔は 24 か月に延長されました。製油所はまた、精密ギアが長期間にわたって一貫した性能を維持し、予期せぬ停止のリスクを軽減したと報告しました。メンテナンスマネージャーは、精密ギアへの切り替えにより、製油所のメンテナンス労働力と生産損失が年間 120,000 米ドル以上節約されたと見積もっています。
当社の工場は、包括的なギアの状態監視サービスを提供しており、振動データとオイルサンプルを分析してギアの残りの寿命を予測します。このサービスは、お客様が保守活動を積極的に計画し、計画外のダウンタイムを回避するのに役立ちます。さらに、摩耗した歯車の歯車再研磨サービスも提供しており、歯形と表面仕上げを元の精度レベルに戻し、歯車交換に代わる費用対効果の高い代替手段を提供します。精密な製造、プロアクティブな監視、修復サービスの組み合わせにより、当社の Precision Gear 製品は、機器の信頼性を高め、メンテナンスコストを削減するための包括的なソリューションになります。
質問 1: AGMA と ISO の歯車精度グレードの違いは何ですか?
回答: AGMA (米国歯車製造者協会) と ISO (国際標準化機構) はどちらも歯車の精度グレードを定義していますが、使用する数値スケールと測定方法が異なります。 AGMA グレードは通常、クラス 3 (最低精度) からクラス 15 (最高精度) までの範囲です。 ISO グレードの範囲は ISO 1 (最低) から ISO 12 (最高) までです。実際には、AGMA クラス 10 は ISO 8、AGMA クラス 12 は ISO 6、AGMA クラス 14 は ISO 4 にほぼ対応します。どちらのシステムも、歯形、リード、ピッチ、および振れの公差を指定します。 Raydafon Technology Group Co., Limited の工場では、AGMA または ISO 規格に準拠した歯車を製造しており、お客様の便宜のために相互参照表を提供しています。
質問 2: より高精度の歯車にアップグレードすると、どの程度の効率向上が期待できますか?
回答: 効率の向上は、負荷、速度、および関連する特定の精度グレードによって異なります。中程度の速度と負荷で動作する一般的な産業用ギアボックスの場合、AGMA クラス 10 からクラス 12 にアップグレードすると、機械効率が 2 ~ 3% 向上します。これは小さいように思えるかもしれませんが、1,000 kW のギアボックスの場合、これは電力損失が 20 ~ 30 kW 削減されることに相当し、1 年間で大幅なエネルギー節約となります。高速では、高精度のギアが撹拌損失と風損を軽減するため、効率の向上はさらに大きくなります。当社は、各顧客の特定の動作パラメータに基づいて、詳細な効率計算を提供します。
質問 3: 精密ギアは高価ですか? 投資する価値はありますか?
回答: はい、精密歯車は、追加の製造プロセス (研削、ホーニング、超仕上げ) とより厳格な品質管理により、標準歯車よりも高価になります。コストプレミアムは、精度レベルに応じて 30 ~ 100 パーセントの範囲になります。ただし、ほとんどの場合、耐用年数の延長、ダウンタイムの削減、エネルギーの節約によって投資が正当化されます。当社の工場では、各プロジェクトの総所有コスト分析を提供し、初期コストと長期的なメリットを比較します。ほとんどの場合、高精度ギアへのアップグレードの投資回収期間は 2 年未満で、その後は節約が直接実現されます。
質問 4: 精密ギアが摩耗した場合、修理または再生できますか?
回答: はい、多くの精密ギアは修理して耐用年数を延ばすことができます。このプロセスには通常、歯の側面を再研磨してプロファイルと表面仕上げを復元し、その後、残留応力を軽減するために熱処理を実行することが含まれます。その後、ギアが再測定され、必要な精度レベルを満たしているかどうかが確認されます。当社の工場では、新品のギアの数分の 1 のコストで摩耗したギアを元の性能に近い状態に戻すことができる包括的な再調整サービスを提供しています。また、どのような場合に再調整が可能か、またどのような場合に交換がより良い選択肢であるかについてのアドバイスも提供します。
質問 5: 精密歯車にはどのような材料が使用されていますか?また、それらの材料は性能にどのような影響を与えますか?
回答: 精密歯車は通常、17CrNiMo6、20MnCr5、または 18Cr2Ni4W などの合金鋼で作られており、浸炭焼き入れされて、強靭で延性のあるコアを維持しながら 58 ~ 62 HRC の表面硬度を達成します。材料の選択は、ギアの耐荷重能力、耐衝撃性、疲労寿命に影響します。耐食用途向けに、ステンレス鋼または特殊合金製のギアを提供しています。当社工場では、表面を窒化処理した歯車も提供しています。これにより、歪みが少なく、高硬度が得られます。当社はお客様と協力して、負荷、速度、環境条件に基づいて、特定の用途に最適な材料と熱処理を選択します。
ギアの精度は、振動や騒音レベルから負荷容量、効率、メンテナンス要件に至るまで、機器の性能と信頼性のあらゆる側面に直接影響します。より高精度のギアは、伝達誤差を低減し、負荷を均等に分散し、長期間にわたって寸法精度を維持するため、よりスムーズな動作、より長いコンポーネント寿命、そして総所有コストの削減につながります。 Raydafon Technology Group Co.,Limited の工場は精密歯車製造技術を習得し、標準的な商用グレードから最も要求の厳しい用途向けの超精密歯車まで、幅広い製品を提供しています。品質、革新性、顧客サポートに対する当社の取り組みにより、当社のギアはお客様が期待する性能と信頼性を確実に提供します。
精密ギアを使用して機器をアップグレードする準備はできていますか?レイダフォンテクノロジーグループ株式会社 に今すぐお問い合わせください包括的なギアに関するコンサルティングをご希望の場合は、当社のエンジニアチームは、お客様の用途を分析し、機器の性能と信頼性を最大化するために最適なギア精度グレード、材料、熱処理を推奨します。無料のギア設計支援、競争力のある価格、短納期を提供します。今すぐ Raydafon Technology Group Co.,Limited に無料の精密歯車コンサルティングをリクエストして、真の精度が生み出す違いを体験してください。
+86-574-87168065
中国寧波市鎮海区羅陀工業区